Mam taki silnik motocykla Harley-Davidson Ironhead, który kupiłem coś około 2016 roku i właśnie niedawno naszła mnie ochota na jego naprawe i uruchomienie.


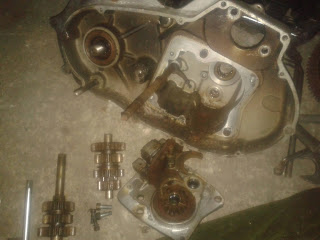


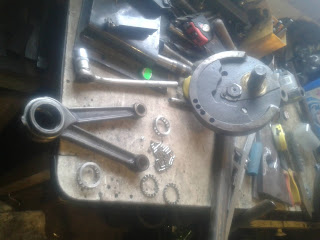

Tak więc rozebrałem go na czynniki pierwsze i poddałem weryfikacji organoleptycznej, czyli oglądnięciu. Rozłożyłem też wał wykorbiony, który okazał się nieprawidłowo naprawiony, więc postanowiłem go naprawić poprawnie. Postanowiłem najpierw napawać czop rozrządu i naciąć na nim gwint co sie nawet udało, ale okazało sie, że czop ów sie skrzywił. Postanowiłem go naprostować ale wziął i pękł, więc chcąc-niechcąc musiałem zrobić go od nowa. Czop napędowy również nie był za ciekawy, więc też postanowiłem go wykonać jak również, co oczywiste, czop korbowy. Czopy wykonałem ze stali do nawęglania powierzchniowego i hartowania a czop napędowy ze stali do ulepszania. Poza tym zaspawałem nawiercenia w żeliwnych tarczach wału w otworach na czop korbowy po uprzednim podgrzaniu wstępnym tarcz do czerwoności. Zrobiłem to po to, żeby spoina nie utwardziła sie.


Następną sprawą były prace przy pokrywie rozrządu, która była troche zdeformowana od wysokiej temp. (pożar) oraz nie miała drugiego kołka bazującego (pochodziła z wcześniejszej wersji). Na pokrywie przeprowadziłem szereg napawań, frezowań, wierceń i roztaczań. Np. zaspawałem jeden otwór na śrube mocującą i wykonałem obok drugi a otwór na kołek bazujący wykonałem po uprzednim wycentrowaniu otworów na wałki rozrządu w pokrywie i w karterze za pomocą wykonanych w tym celu pasowanych trzpieni. Otwór na tulejke wału korbowego pogłębiłem żeby zmieścić nakrętkę czopa wału trzymającą koło rozrządu.
Tarcze następnie postanowiłem wyczyścić ze zgorzeli za pomocą piaskowania i kąpieli w specjalnym roztworze w którego skład wchodzi m.in. monotlenek diwodoru.


